 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
8 kluczowych zasad DFM w obróbce blach
Przy wprowadzaniu nowego produktu na rynek liczą się przede wszystkim szybkość i koszty. W świecie produkcji funkcjonuje pojęcie DFM (Design for Manufacturability – projektowanie pod kątem wykonalności produkcyjnej). Mówiąc najprościej, chodzi o takie projektowanie części, aby ich wykonanie było łatwe – a tym samym tanie.
Jeśli projekt jest zbyt złożony lub ignoruje fizyczne ograniczenia metalu, pojawiają się „tarcia produkcyjne”: wyższe ceny, dłuższy czas oczekiwania i większe ryzyko błędów. W Norck chcemy pomóc uniknąć tych pułapek.
Niezależnie od tego, czy projekt przygotowuje doświadczony inżynier, czy właściciel firmy opracowujący prototyp, przestrzeganie tych ośmiu prostych zasad sprawi, że części z blachy będą wysokiej jakości i opłacalne.
1. Unikaj zbyt ciasnych gięć (promień gięcia)
Blachę można porównać do kawałka tektury. Przy zbyt ostrym zgięciu zewnętrzna krawędź pęka lub pojawiają się na niej mikropęknięcia.
-
Prosta zasada: Wewnętrzny promień gięcia powinien być co najmniej równy grubości blachy.
-
Wpływ na biznes: Jeśli wszystkie gięcia mają ten sam promień, możemy wykonać każde z nich jednym narzędziem. To skraca nasz czas przezbrajania i obniża koszty robocizny po stronie klienta.
2. Zapewnij otworom odpowiedni odstęp
Jeśli otwór znajduje się zbyt blisko linii gięcia, rozciągnie się i przybierze owalny kształt. W efekcie przełożenie przez niego śrub czy kołków stanie się niemożliwe.
-
Prosta zasada: Odległość otworów od miejsca gięcia powinna wynosić co najmniej dwukrotność grubości materiału.
-
Wpływ na biznes: Dzięki temu komponenty idealnie do siebie pasują już za pierwszym razem, co eliminuje kosztowne błędy, czyli tzw. poprawki lub odrzucone części.
3. Stosuj wycięcia odciążające, aby zapobiec rozrywaniu
Podczas gięcia blachy wzdłuż płaskiej krawędzi metal ma tendencję do rozdzierania się w narożniku. Aby temu zapobiec, wykonujemy w narożniku bardzo małe nacięcie, tzw. wycięcie odciążające.
-
Prosta zasada: Na końcach linii gięcia należy dodać niewielkie prostokątne lub okrągłe wycięcie.
-
Wpływ na biznes: Gwarantuje to czyste, profesjonalne wykończenie, a część nie pęknie pod wpływem nacisku – produkt jest więc bardziej wytrzymały dla klienta końcowego.
4. Projektuj odpowiednio długie półki
„Półka” to fragment blachy, który jest odginany. Nasze maszyny potrzebują wystarczająco dużej powierzchni, aby chwycić blachę i ją zagiąć. Zbyt krótka półka to jak próba złożenia malutkiego paska papieru olbrzymimi palcami.
-
Prosta zasada: Długość półki powinna wynosić co najmniej czterokrotność grubości blachy.
-
Wpływ na biznes: Dłuższe półki pozwalają nam korzystać ze standardowych narzędzi. Krótkie, „niedozwolone” półki wymagają specjalnych, drogich matryc, które mogą podwoić koszty produkcji.
5. Uwzględniaj kierunek walcowania blachy
Arkusze blachy powstają w procesie walcowania w hucie, który nadaje im „włókna” – podobnie jak w drewnie. Metal znacznie łatwiej pęka, jeśli gnie się go zgodnie z kierunkiem walcowania.
-
Prosta zasada: Część należy zaprojektować tak, aby linie gięcia przebiegały w poprzek kierunku walcowania, a nie wzdłuż niego.
-
Wpływ na biznes: To „ukryta” zasada, która zapobiega uszkodzeniom lub pękaniu części kilka miesięcy po ich dostarczeniu do klientów.
6. Unikaj długich, wąskich wycięć
Wycinarki laserowe działają przy użyciu intensywnego ciepła. Jeśli projekt zawiera bardzo długie, cienkie „palce” lub wąskie szczeliny, ciepło może spowodować wypaczenie lub skręcenie blachy niczym chipsa Pringles.
-
Prosta zasada: Szerokość wąskich wycięć powinna wynosić co najmniej 1,5-krotność grubości blachy.
-
Wpływ na biznes: Dzięki temu części pozostają płaskie i dokładne, wyglądają na produkty najwyższej klasy i pasują do końcowego zespołu bez wciskania na siłę.
7. Uwzględnij „sprężynowanie”
Metal jest lekko sprężysty. Gdy zegniemy go pod kątem 90 stopni i zwolnimy nacisk maszyny, naturalnie nieco „odskakuje” (np. do 88 lub 89 stopni).
-
Prosta zasada: Tolerancje warto określać elastycznie. Jeśli część nie musi mieć idealnie 90,00 stopni, aby prawidłowo działać, w specyfikacji należy zostawić niewielki margines.
-
Wpływ na biznes: Zbyt rygorystyczne tolerancje tam, gdzie nie są potrzebne, wydłużają czas kontroli i zwiększają koszty. Standardowe tolerancje w obróbce blach pozwalają utrzymać projekt w budżecie.
8. Stosuj standardowe średnice otworów
Jeśli otwór ma mieć średnicę dokładnie 5,123 mm, być może będziemy musieli zamówić specjalne wiertło tylko na potrzeby tego zlecenia.
-
Prosta zasada: Należy stosować „katalogowe” średnice otworów (np. 5 mm, 6 mm lub 1/4 cala).
-
Wpływ na biznes: Przy standardowych średnicach możemy łatwo wykonać otwory za pomocą istniejących narzędzi do wykrawania, a nasze szybkie wykrawarki zapewniają niemal natychmiastową realizację zamówienia.
Podsumowanie: dlaczego warto współpracować z Norck?
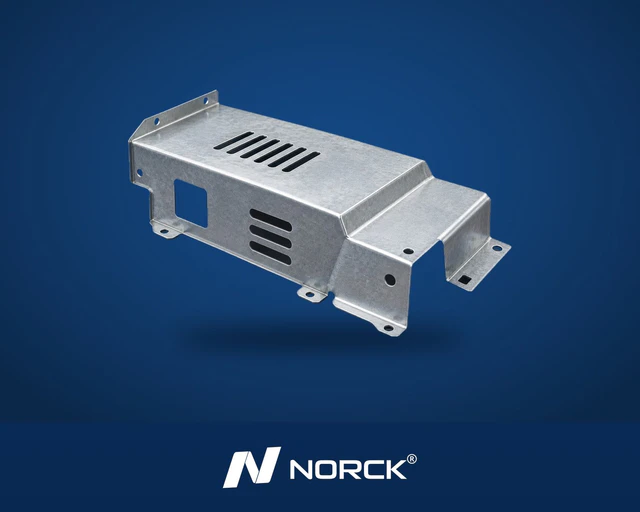
W Norck wierzymy, że produkcja powinna być przejrzysta, dostępna i wysokiej jakości. Aby uzyskać profesjonalne rezultaty, nie trzeba być ekspertem od metalurgii – wystarczy odpowiedni partner. Nasi inżynierowie sprawdzają projekty pod kątem tych zasad zaraz po ich przesłaniu i szybko przekazują informacje zwrotne, które pomagają osiągnąć sukces.
Stosując się do tych wytycznych projektowania do obróbki blach, nie tylko usprawnia się proces produkcji, ale też zwiększa rentowność firmy dzięki ograniczeniu odpadów i skróceniu czasu wprowadzenia produktu na rynek. Niezależnie od tego, czy chodzi o pojedynczy prototyp, czy produkcję wielkoseryjną, naszym celem jest za każdym razem dostarczać perfekcyjne wyniki.
Chcesz rozpocząć kolejny projekt? Uzyskaj natychmiastową wycenę. Jeśli masz pytania dotyczące konkretnych materiałów lub złożonych geometrii, skontaktuj się z nami już dziś.